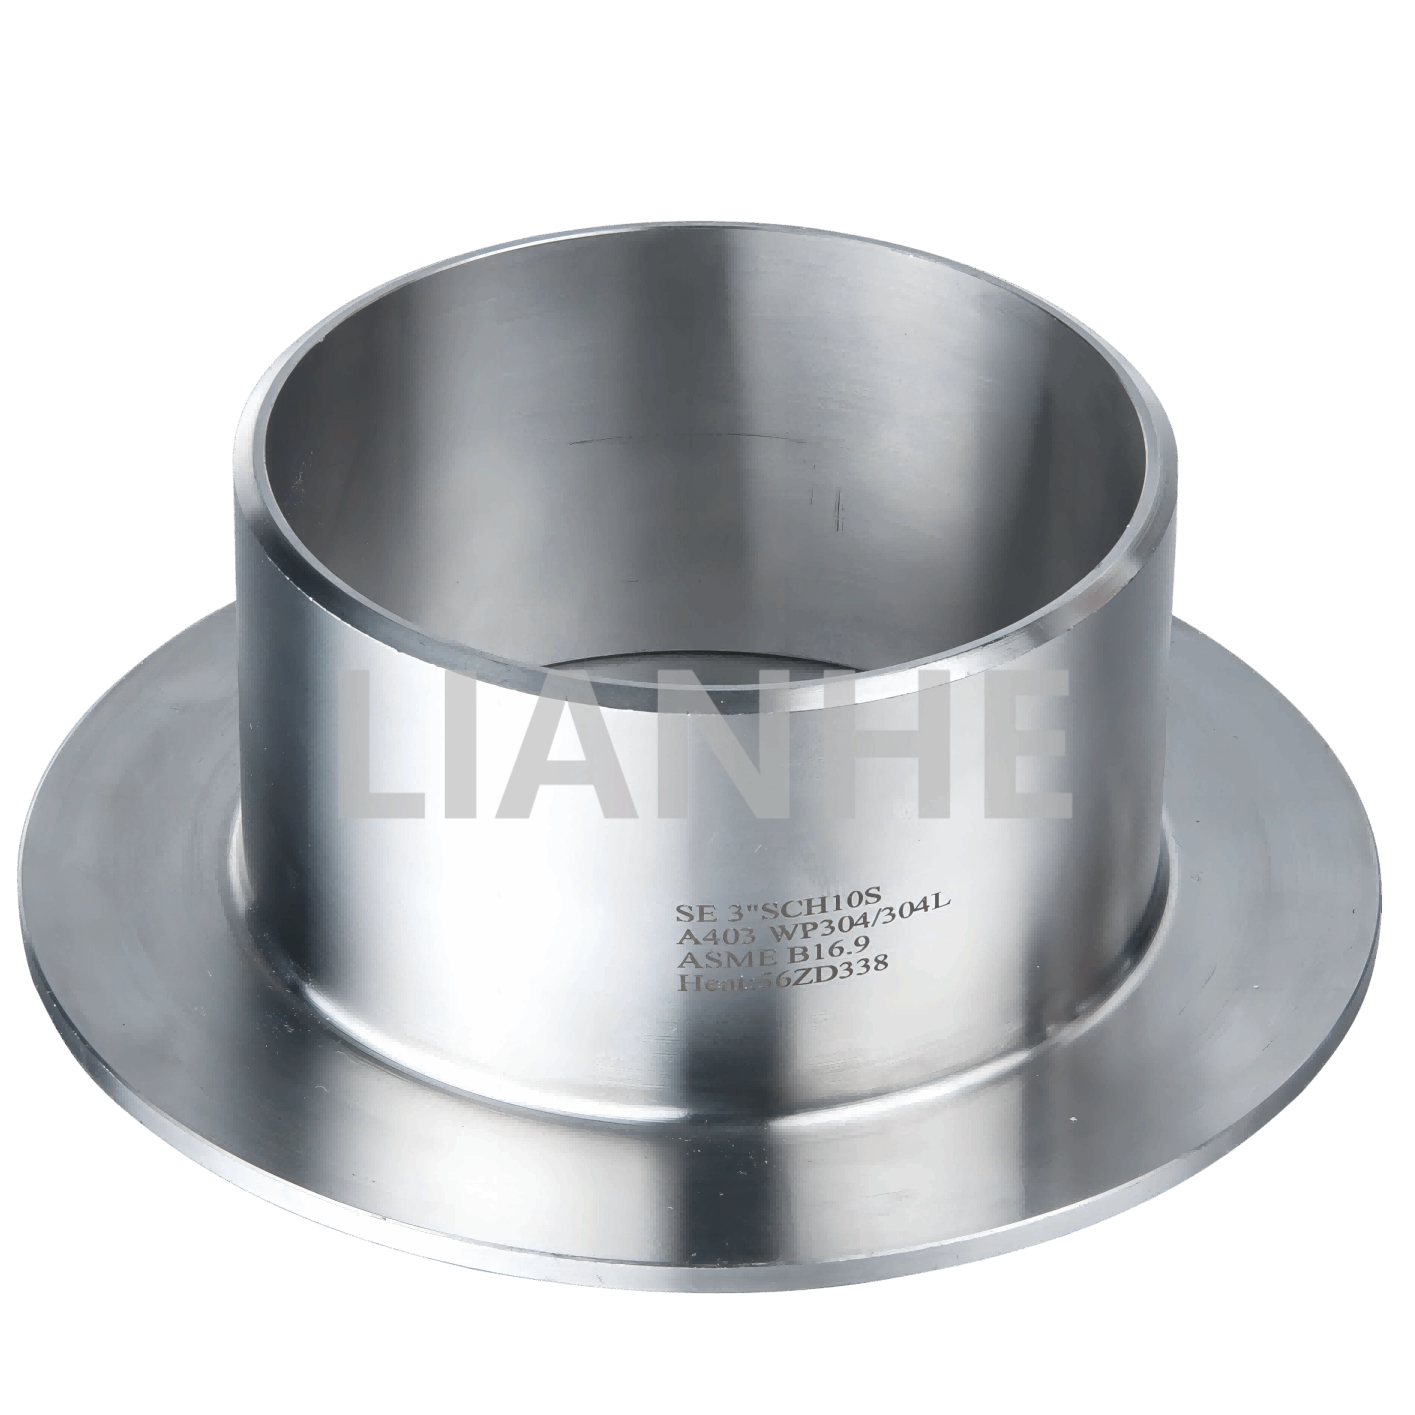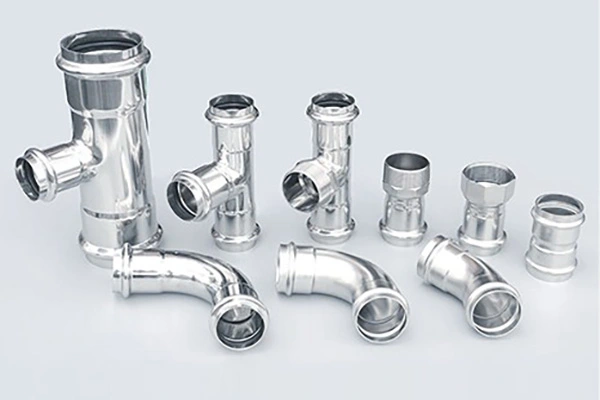
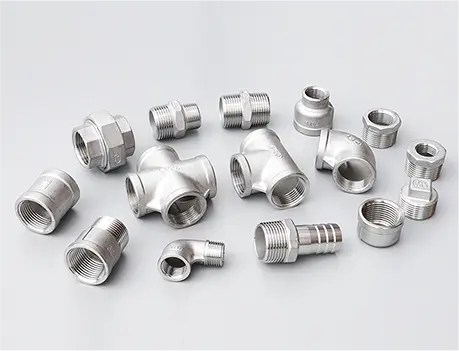
Puskuhitsausliittimetovat tärkeitä komponentteja teollisuuden putkistojärjestelmissä, joissa liitoksen eheys, mittatarkkuus ja pitkäaikainen käyttövarmuus ovat tärkeitä. Nämä liittimet auttavat yhdistämään putkia, ohjaamaan virtausta ja mukautumaan putkilinjan koon muutoksiin aina kyynärpäistä ja teestä supisteisiin ja korkkiin. Materiaalivalinnan, mittastandardien, seinämän paksuuden, hitsauksen valmistelun ja tarkastusvaatimusten ymmärtäminen auttaa insinöörejä, urakoitsijoita ja hankintaryhmiä vähentämään asennusongelmia ja välttämään kalliita vikoja. Tässä oppaassa kerrotaan, kuinka määritellään päittäishitsiliitokset, arvioidaan laatua ja tehdään tietoisia ostopäätöksiä vaativiin teollisiin sovelluksiin.
1. Mitä ovat päittäishitsiliittimet?
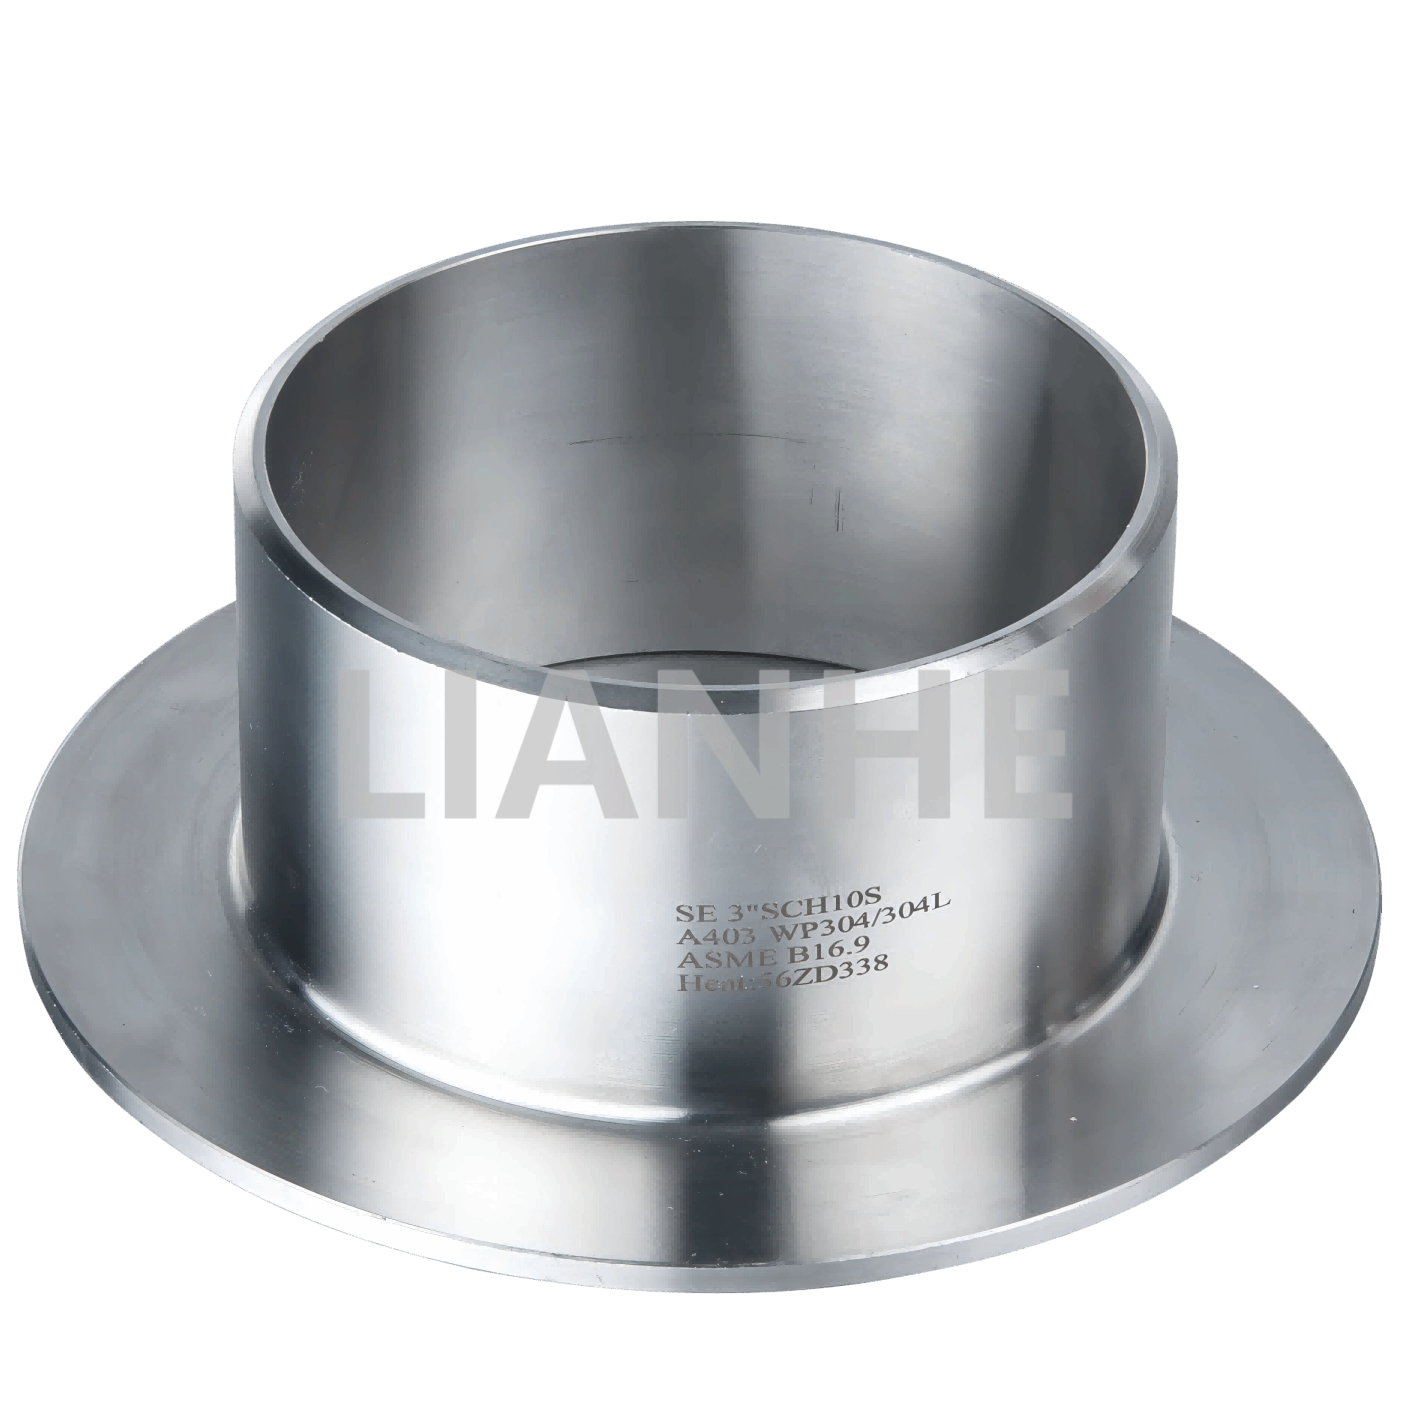
Puskuhitsauksen liitososat ovat putken osia, jotka on suunniteltu liitettäväksi vastaaviin putken päihin puskuhitsauksella. Liitos ja putki kohdistetaan, niiden päät valmistetaan tarpeen mukaan ja liitos tehdään pätevällä hitsausmenetelmällä. Oikein suunniteltuina, hitsattuina, tarkastettuina ja määritetyissä rajoissa käytettyinä nämä liitokset voivat tarjota kestävän, vuotamattoman suorituskyvyn.
Toisin kuin kierteitetyt liitokset, jotka liittyvät yhteen kierteiden kautta, päittäishitsiliitokset eivät ole riippuvaisia liitoskohdan kierreliitoksesta. Ne valitaan yleisesti prosessiputkistoihin, joissa mekaaninen eheys, jatkuva sisäinen virtausreitti ja pienempi liitosvuotoriski ovat tärkeitä.
Tyypillisiä käyttökohteita ovat kemiallinen käsittely, öljy- ja kaasulaitokset, sähköntuotanto, vedenkäsittely, lääketuotanto, laivanrakennus ja teollinen valmistus. Tarvittava liitoskokoonpano riippuu putkilinjan geometriasta, käyttöolosuhteista, käytettävissä olevasta asennustilasta ja suunnittelusta.
Ostajan kannalta olennaista on se, että helman muoto ei yksin kerro sen sopivuutta. Myös sen materiaaliluokka, mitat, seinämän paksuus, päätyjen valmistelu, valmistuslaatu ja yhteensopivuus liitettävän putkiston kanssa on varmistettava.
2. Miksi teollisuusputkissa käytetään päittäishitsiliittimiä?
Luotettavat yhteydet määritellyissä käyttöolosuhteissa
Oikein tehty päittäishitsi muodostaa pysyvän liitoksen putken ja liittimen välille. Tämä tekee päittäishitsiliitoksista sopivia moniin järjestelmiin, jotka edellyttävät nesteiden, kaasujen, höyryn tai prosessiväliaineiden luotettavaa eristämistä. Todelliset paine- ja lämpötilarajat riippuvat materiaaleista, komponenttien mitoista, hitsauksen laadusta ja sovellettavasta putkistokoodista.
Tasainen sisäinen virtausreitti
Kun sisäpinnat on kohdistettu oikein ja hitsausprofiili on hyväksyttävä, päittäishitsiliitokset voivat minimoida äkilliset sisäiset esteet. Tämä on hyödyllistä järjestelmissä, joissa virtauksen tehokkuus, puhdistettavuus tai nesteen kertymisen vähentäminen ovat tärkeitä. Huono kohdistus, liiallinen hitsin tunkeutuminen tai sopimaton liitosgeometria voivat silti aiheuttaa virtausrajoituksia.
Vähentynyt säännöllinen nivelhuolto
Pysyvät hitsatut liitokset eliminoivat tarpeen kiristää liitosta määräajoin tavalla, jota jotkut mekaaniset liitokset vaativat. Hitsatut järjestelmät tarvitsevat kuitenkin edelleen asianmukaista tarkastusta, korroosion valvontaa ja määräaikaishuoltoa käyttöympäristönsä perusteella.
Joustavat putkilinja-asettelut
Kulmat, tiitat, supistimet ja muut liitoskokoonpanot antavat insinöörien reitittää putkistoja laitteiden ympärille, luoda haaralinjoja ja siirtyä putkikokojen välillä. Standardoidut mitat auttavat myös urakoitsijoita suunnittelemaan esivalmistuksen ja asennuksen tarkemmin.
3. Yleisimmät päittäishitsiliitostyypit ja niiden sovellukset
Jokainen liitin suorittaa tietyn toiminnon. Väärän geometrian valinta voi aiheuttaa asennusristiriitoja, muuttaa suunniteltua virtausreittiä tai vaatia kalliita muutoksia rakentamisen aikana.
| Asennustyyppi | Ensisijainen toiminto | Tärkeimmät valintanäkökohdat |
|---|---|---|
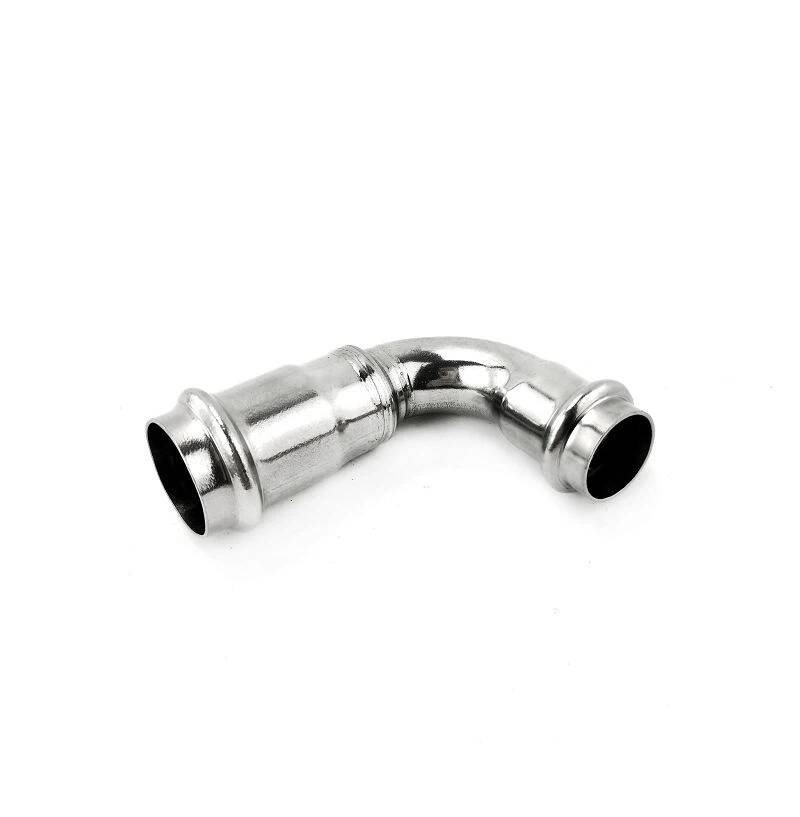
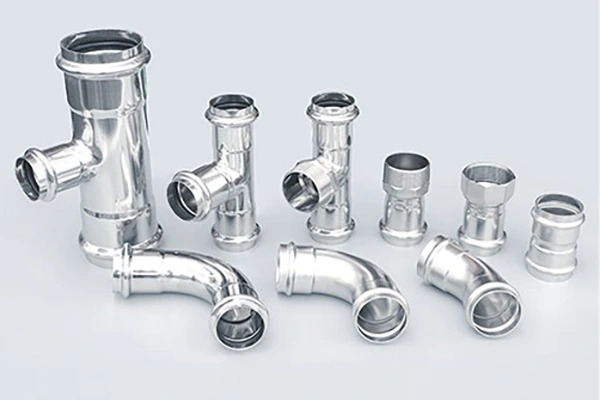
| 90 asteen kyynärpää | Muuttaa virtaussuuntaa 90 astetta. | Pitkä tai lyhyt säde, putken koko, seinämän paksuus ja käytettävissä oleva tila. |
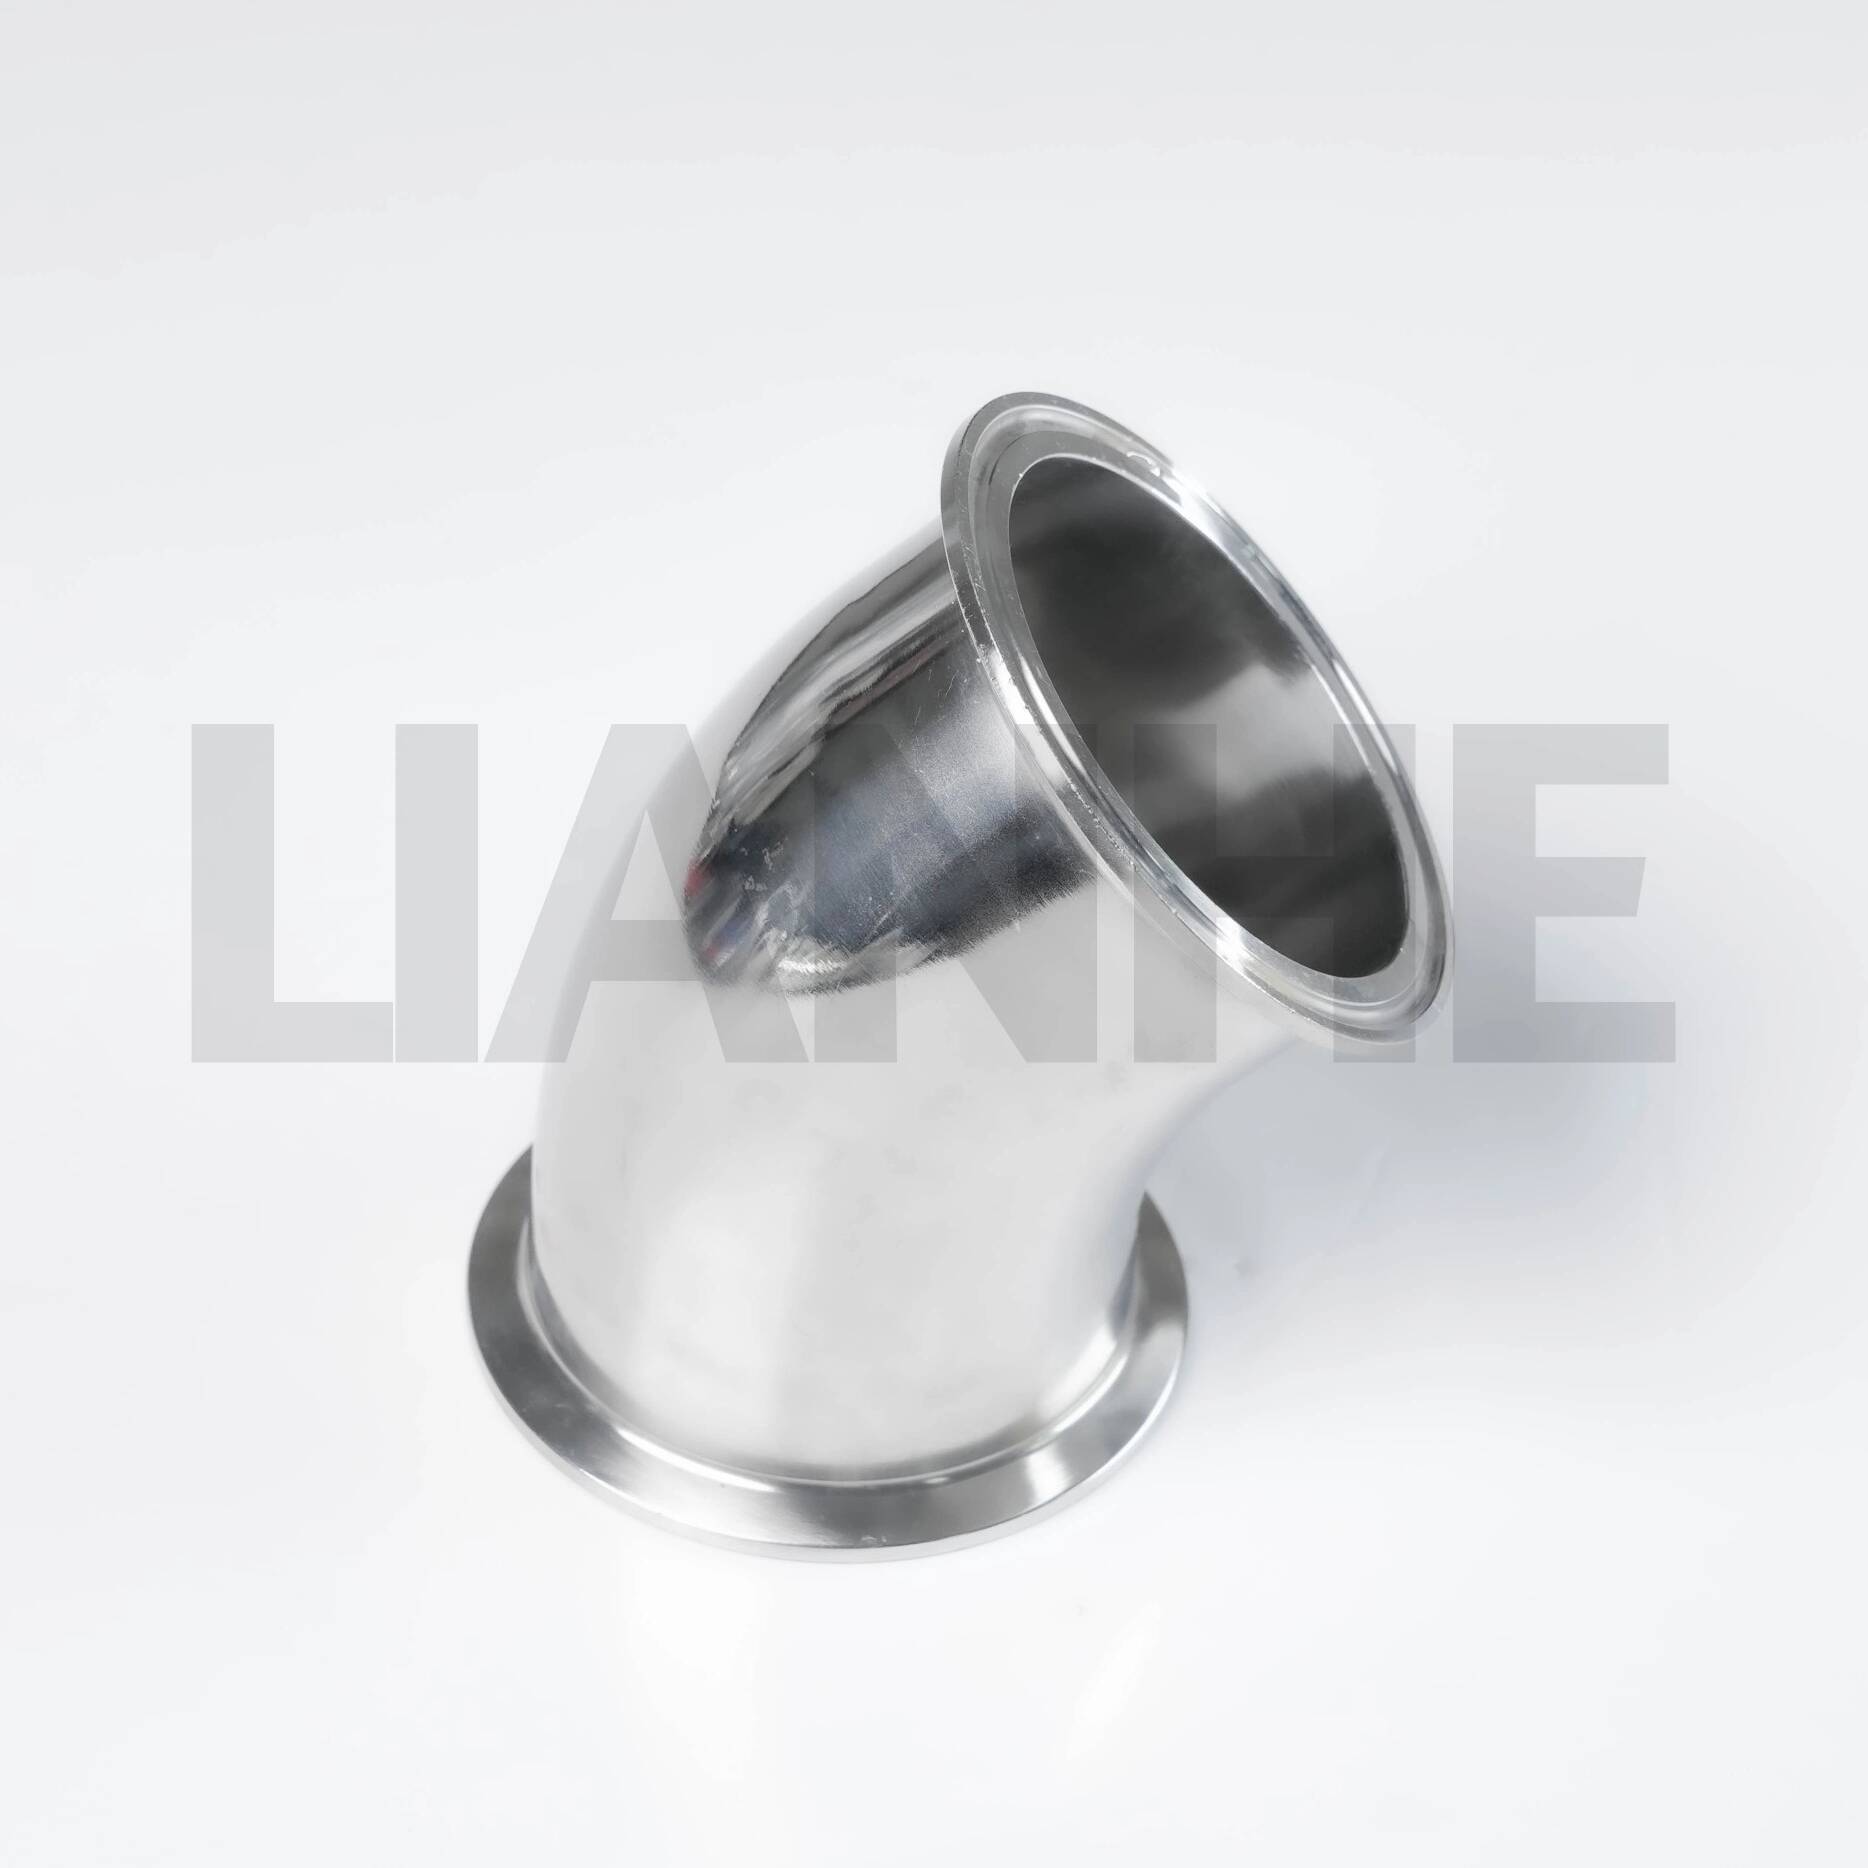
| 45 asteen kyynärpää | Muuttaa suuntaa asteittain. | Vaadittu kulma, mitat keskeltä päähän ja asettelugeometria. |
| Tasainen t-paita | Luo haaran, jolla on sama nimellinen koko kuin ajo. | Juoksun ja haaran mitat, virtausvaatimukset ja vahvistusnäkökohdat. |
| Pienentävä tee | Luo pääputkistoa pienemmän haaran. | Ajon koko, haaran koko ja sovellettavat suunnitteluvaatimukset. |
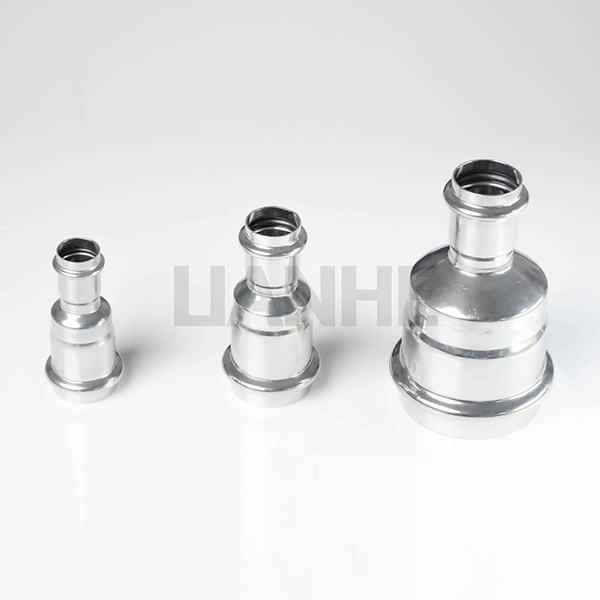
| Samankeskinen vähennysventtiili | Yhdistää erikokoiset putket yhteistä keskiviivaa pitkin. | Suuren pään koko, pienen pään koko, siirtymäpituus ja suunta. |
| Eksentrinen vähennysventtiili | Yhdistää eri kokoja siirretyllä keskilinjalla. | Vaaka- tai pystysuuntaus, viemäröinti ja ilmatasku huomioon ottaen. |
| Putken korkki | Sulkee putkilinjan pään. | Koko, materiaali, seinämän paksuus ja tulevat käyttövaatimukset. |
| Risti tai räätälöity asennus | Luo useita haarayhteyksiä, jos suunnittelu sen sallii. | Haarageometria, jännitysanalyysi, mittavaatimukset ja sovellettava koodi. |
Pitkäsäteisiä kyynärpäitä käytetään usein, kun pehmeämpi suunnanmuutos on parempi, kun taas lyhyen säteen kyynärpäät voivat sopia kompakteihin asetteluihin, jos suunnittelu sen sallii. Samankeskiset ja epäkeskiset supistimet palvelevat erilaisia asettelutarpeita, eikä niitä pidä käsitellä keskenään vaihdettavissa olevina.
Esimerkiksi vaakasuorassa linjassa oleva epäkeskinen supistin voi auttaa välttämään ei-toivotun huippu- tai alakohdan, kun se asennetaan oikeaan asentoon. Sopiva järjestely riippuu nesteestä, virtaussuunnasta, pumppukokoonpanosta, tyhjennysvaatimuksista ja projektipiirustuksista.
4. Oikean materiaalin valitseminen päittäishitsiliittimiin
Materiaalivalinta vaikuttaa suoraan korroosionkestävyyteen, lujuuteen, lämpötilan soveltuvuuteen, valmistusvaatimuksiin ja elinkaarikustannuksiin. Halvin liitin ei välttämättä ole taloudellisin valinta, jos se vaatii ennenaikaista vaihtoa tai aiheuttaa yhteensopivuusongelmia.
| Materiaaliluokka | Yleisiä teknisiä esimerkkejä | Tyypillisiä huomioita |
|---|---|---|
| Hiiliterästä | ASTM A234 WPB | Yleiset teollisuuden putkistosovellukset; korroosiosuojaus voi olla tarpeen. |
| Matalalämpötilainen hiiliteräs | ASTM A420 WPL6 | Sovellukset, jotka vaativat tiettyä matalan lämpötilan sitkeyttä. |
| Seostettu teräs | Sovellettavat ASTM A234 -luokat, kuten WP11 tai WP22 | Valitut korkean lämpötilan tai erikoishuoltoolosuhteet. |
| Austeniittista ruostumatonta terästä | ASTM A403 WP304/304L tai WP316/316L | Korroosionkestävyys sopivissa ympäristöissä; luokan valinta riippuu mediasta ja olosuhteista. |
| Duplex ruostumaton teräs | Sovellettavat ASTM A815 -luokat | Sovellukset, jotka vaativat lujuuden ja korroosionkestävyyden yhdistelmää. |
| Nikkeliseokset | Sovellettavat ASTM B366 -luokat | Erikoistuneet syövyttävät, korkean lämpötilan tai muutoin vaativat ympäristöt. |
Arvioi todellinen palveluympäristö
Ennen materiaalin vahvistamista insinöörien tulee ottaa huomioon nesteen koostumus, käyttö- ja suunnittelulämpötilat, paine, korroosiomekanismit, mahdolliset epäpuhtaudet ja puhdistuskemikaalit. Esimerkiksi ruostumaton teräs ei kestä yleisesti kaikkia syövyttäviä aineita. Kloridipitoisuus, lämpötila ja muut olosuhteet voivat vaikuttaa merkittävästi sen suorituskykyyn.
Vahvista materiaalin jäljitettävyys
Kriittisissä teollisissa projekteissa ostajat voivat vaatia materiaalitestisertifikaatteja, lämpö- tai erätunnisteita, kemiallisen koostumuksen tietoja, mekaanisten testien tuloksia ja tarkastusasiakirjoja. Vaatimukset vaihtelevat materiaalispesifikaatioiden, projektin eritelmien ja säännösten mukaan.
Ostajien on vahvistettava tarkka laatu ja sovellettava materiaalistandardi sen sijaan, että luottaisivat kuvauksiin, kuten "ruostumaton teräs" tai "luja metalliseos". Nämä laajat termit eivät anna tarpeeksi tietoa soveltuvuuden määrittämiseksi.
5. Mitat, seinän paksuus ja standardit
Mittojen yhteensopivuus on yksi yleisimmistä syistä vältettävissä oleviin ongelmiin putkiasennuksen aikana. Myös oikeasta materiaalista valmistettu hela voi olla sopimaton, jos sen nimelliskoko, ulkohalkaisija, seinämän paksuus tai päätymitat eivät vastaa suunnittelua.
ASME:n ymmärtäminen B16.9
ASME B16.9 kattaa kokonaismitat, toleranssit, arvot, testaukset ja merkinnät tehdasvalmisteisille taottuille päittäishitsausliittimille kooissa NPS 1/2 - NPS 48 tai DN 15 - DN 1200. Se on yleisesti käytetty referenssi standardoiduille teollisuusputkikomponenteille.
Standardia ei pidä sekoittaa täydelliseksi materiaalispesifikaatioksi tai putkijärjestelmän suunnittelun korvikkeeksi. Materiaalivaatimukset, hitsausmenetelmät, palvelusoveltuvuus ja muut projektivelvoitteet tulee käsitellä sovellettavien materiaalistandardien, putkistokoodien ja projektiasiakirjojen kautta.
Sovita seinän paksuus
Putkikaaviota käytetään yleisesti seinän paksuuden tunnistamiseen standardoiduissa putkijärjestelmissä. Samalla nimellisputken koolla voi kuitenkin olla eri seinämäpaksuudet riippuen sen aikataulusta. Ostajien on siksi vahvistettava todelliset vaaditut mitat ja varmistettava, että liitos sopii liitäntäputkeen.
Vahvista hitsauspäät
Puskuhitsausliittimet vaativat yleensä valmistetut päät, jotka sopivat määritettyyn hitsausmenettelyyn. Pään valmistelun, viisteen geometrian, juuren avaamisen ja kohdistuksen tulee noudattaa sovellettavaa standardia, hyväksyttyä hitsausmenettelyä ja teknisiä vaatimuksia.
6. Oikean päittäishitsiliitosten valitseminen projektiisi
Strukturoitu valintaprosessi auttaa estämään virheelliset tilaukset, asennuksen viivästymisen ja suunnittelemattomat materiaalin vaihdot. Aloita teknisistä vaatimuksista ja varmista sitten toimittajan kyky valmistaa ja dokumentoida määritellyt tuotteet.
Vaihe 1: Määritä käyttöolosuhteet
Kirjaa muistiin suunnittelupaine, käyttölämpötila, nesteen tai kaasun koostumus, korroosionäkökohdat ja asiaankuuluva projektikoodi. Nämä ehdot asettavat rajat materiaalien ja komponenttien valinnalle.
Vaihe 2: Tunnista sovitusgeometria
Ilmoita, tarvitsetko kyynärpään, tee-, supistimen, lippiksen tai muun kokoonpanon. Sisällytä hyväksyttyjen piirustusten kulma, säde, haarajärjestely ja kaikki suuntavaatimukset.
Vaihe 3: Vahvista täydelliset tiedot
Ilmoita nimelliskoko, aikataulu tai seinämän paksuus, materiaaliluokka, sovellettava valmistusstandardi ja loppuvalmistelu. Jos tarvitaan poikkeavia mittoja, toimita piirustukset, joissa on selkeästi tunnistetut toleranssit ja hyväksymiskriteerit.
Vaihe 4: Määritä tarkastusvaatimukset
Tunnista, mitä tietueita, tarkastuksia ja testejä projekti vaatii. Näitä voivat olla mittatarkastukset, materiaalitodistukset, silmämääräinen tarkastus, ainetta rikkomaton tarkastus tai muut määritellyt tarkastustoimet. Kaikki testit eivät koske jokaista asennusta, ja testauksesta tulee sopia ennen tuotantoa.
Vaihe 5: Tarkista täydellinen kaupallinen tarjous
Vertaile tarjouksia samoilla teknisillä eritelmillä. Vahvista määrä, mittayksikkö, tuotannon läpimenoaika, pakkaus, toimitusjärjestelyt, asiakirjavaatimukset ja menettelyt vaatimustenvastaisten tuotteiden käsittelyssä.
- Käytä hyväksyttyjä piirustuksia sen sijaan, että luottaisit pelkästään tuotenimiin.
- Selvitä mahdolliset erot pyydetyn eritelmän ja ehdotetun vaihtoehdon välillä.
- Pyydä vahvistusta tarkalle materiaalilaadulle ja mittastandardille.
- Sovi tarkastus- ja dokumentaatiovaatimukset ennen tilauksen tekemistä.
- Arvioi projektin kokonaiskustannukset, mukaan lukien uudelleentyöstö-, toimitus- ja vaihtoriskit.
7. Laadunvalvonta- ja hitsausnäkökohdat
Luotettavat päittäishitsiliitokset vaativat muutakin kuin oikean merkinnän. Valmistuksen johdonmukaisuus, materiaalin tarkastus, mittatarkkuus, pinnan kunto ja asianmukainen tarkastus vaikuttavat kaikki tuotteen laatuun.
Mittatarkastus
Kriittisiä mittauksia voivat olla ulkohalkaisija, seinämän paksuus, mitat keskeltä päähän, kokonaispituus, haaran geometria ja päiden valmistelu. Tarkastuskriteerien tulee noudattaa sovellettavaa tuotestandardia ja ostospesifikaatiota.
Materiaalin tarkastus
Materiaalin tunniste ja asiakirjat auttavat varmistamaan, että toimitetut varusteet vastaavat määritettyä laatua. Jos hanke sitä edellyttää, voidaan käyttää lisävarmennusmenetelmiä seoksen tunnistettavuuden tai jäljitettävyyden toteamiseksi. Tarkastussuunnitelmassa tulee määritellä menetelmä, kattavuus ja hyväksymiskriteerit.
Pinta- ja valmistustarkastus
Liittimet tulee tarkistaa ei-hyväksyttävien pintavikojen, muodonmuutosten, vaurioiden ja muiden olosuhteiden varalta, jotka voivat vaikuttaa vaatimustenmukaisuuteen tai asennukseen. Valmistusmenetelmät voivat vaihdella kiinnitystyypin, mittojen, materiaalin ja sovellettavien spesifikaatioiden mukaan.
Hitsaus- ja asennusohjaimet
Ennen hitsaamista henkilöstön tulee tarkistaa materiaalien yhteensopivuus, sovitus, puhtaus, kohdistus ja hyväksytty hitsausmenettely. Lämmön syöttö, välilämpötila, esilämmitys ja hitsauksen jälkeinen lämpökäsittely saattavat vaatia säätöä materiaalista, paksuudesta, käyttöolosuhteista ja ohjesäännöistä riippuen.
Tarkastusmenetelmät, kuten visuaalinen testaus, radiografinen testaus, ultraäänitestaus, magneettisten hiukkasten testaus tai nesteen tunkeutumiskykytestaus, voidaan määrittää hakemuksen mukaan. Tarkastusmenetelmä ja laajuus tulisi määrittää sovellettavien sääntöjen ja hankkeen vaatimusten mukaan sen sijaan, että niiden oletetaan olevan identtisiä kaikille varusteille.
8. Yleiset osto- ja asennusongelmat
Tilaus vain nimelliskoon mukaan
Kaksi saman nimelliskokoista liitosta voivat erota materiaalin, aikataulun, geometrian tai standardin osalta. Puutteellinen ostokuvaus lisää riskiä saada komponentti, jota ei voida asentaa tarkoitetulla tavalla. Anna aina täydelliset tekniset tiedot.
Materiaalien valinta vain hinnan perusteella
Halvempi laatu ei välttämättä tarjoa vaadittua korroosionkestävyyttä, lämpötilakestävyyttä tai mekaanisia ominaisuuksia. Vertaa koko materiaalierittelyä ja tarkista sen soveltuvuus suunnitteluolosuhteisiin ennen hinnan harkitsemista.
Toleranssien ja istuvuuden huomioimatta jättäminen
Mittojen epäsuhta voi vaikeuttaa kohdistusta, pidentää valmistusaikaa ja vaikuttaa hitsin laatuun. Tarkista liitosmitat ja toleranssit ennen valmistusta, erityisesti kun kyseessä ovat esivalmistetut putkikelat tai järjestelmät, joissa asennustila on rajallinen.
Dokumentaation jättäminen loppuun asti
Puuttuvat sertifikaatit tai epäselvä jäljitettävyys voivat viivästyttää tarkastusta ja projektin hyväksymistä. Määritä asiakirjavaatimukset tarjousvaiheessa ja varmista, että asiakirjat tunnistavat toimitetut tuotteet ja asiaankuuluvat materiaalierät.
Tuotteiden suojaamatta jättäminen kuljetuksen aikana
Kosteus, saastuminen, isku ja huonot säilytysolosuhteet voivat vahingoittaa liittimiä tai vaikuttaa niiden kuntoon ennen asennusta. Määritä asianmukaiset pakkaus-, tunnistus-, käsittely- ja varastointikäytännöt materiaali- ja kuljetusympäristön perusteella.
9. Käytännön päittäishitsiliitosten hankinnan tarkistuslista
Ennen kuin lähetät tarjouspyynnön, valmistele alla olevat tiedot. Täydellinen tiedustelu antaa toimittajalle mahdollisuuden arvioida vaatimuksia tarkemmin ja auttaa ostajia vertailemaan tarjouksia vastaavalla perusteella.
- Tuotetyyppi:Kyynärpää, tee, supistus, korkki tai muu määritetty kiinnitys.
- Mitat:Nimellinen putken koko, DN- tai NPS-merkintä ja vaadittu geometria.
- Seinän paksuus:Putkikaavio tai määritetty vähimmäisseinäpaksuus.
- Materiaali:Tarkka materiaalin erittely ja laatu.
- Valmistusstandardi:Sovellettavat ASME-, ASTM-, EN- tai muut projektikohtaiset vaatimukset.
- Käyttöolosuhteet:Suunnittelupaine, lämpötila, nestehuolto ja korroosionäkökohdat.
- Valmistelun loppu:Vaadittu hitsauspään kokoonpano ja sovellettava standardi.
- Määrä:Kappaleiden lukumäärä jokaiselle koolle ja istuvuustyypille.
- Laatuasiakirjat:Sertifikaatit, tarkastuspöytäkirjat, testiraportit ja jäljitettävyysvaatimukset.
- Toimitus:Vaadittu toimituspäivä, kohde, pakkaus ja toimitusehdot.
- Erityisvaatimukset:Piirustukset, lisätoleranssit, merkinnät tai projektikohtaiset hyväksymiskriteerit.
Näiden tietojen antaminen alussa lyhentää selvitysjaksoja ja helpottaa toimittajan tarjousten välisten erojen tunnistamista. Jos jokin tekninen yksityiskohta jää epäselväksi, pyydä vastuullista putkiinsinööriä vahvistamaan se ennen tilauksen viimeistelyä.
10. Usein kysyttyjä kysymyksiä puskuhitsausliittimistä
1. Mihin päittäishitsiliittimiä käytetään pääasiassa?
Ne yhdistävät putkiosia, muuttavat virtaussuuntaa, luovat haaraliitoksia, siirtyvät putken kokojen välillä ja sulkevat putken päitä. Niitä käytetään yleisesti teollisuusprosessiputkistoissa, energialaitoksissa, kemiantehtaissa, vedenkäsittelyjärjestelmissä ja muissa pysyviä hitsausliitoksia vaativissa sovelluksissa.
2. Mitä eroa on päittäishitsien ja kierreliitosten välillä?
Puskuhitsausliittimet liitetään putken päihin hitsaamalla, kun taas kierteitetyt liittimet yhdistetään liitäntäkierteiden kautta. Puskuhitsausliitokset ovat usein edullisia sovelluksissa, joissa pysyvät liitokset ja jatkuva sisäinen virtausreitti ovat tärkeitä. Kierreliittimet voivat olla hyödyllisiä sopivissa pienempireikäisissä tai palvelukohtaisissa sovelluksissa. Sopiva liitäntä riippuu suunnittelusäännöstä ja käyttöolosuhteista.
3. Mitä standardia käytetään yleisesti päittäishitsiliitoksissa?
ASME B16.9:ää käytetään laajalti tehdasvalmisteisissa taotuissa päittäishitsausliittimissä. Se käsittelee mittoja, toleransseja, luokituksia, testausta ja merkintöjä sen piirissä. Myös soveltuva materiaalispesifikaatio ja putkistokoodi on vahvistettava projektille.
4. Miten valitsen oikean materiaalilaadun?
Harkitse nesteen koostumusta, suunnittelupainetta, lämpötilaa, korroosiomekanismeja, mekaanisia vaatimuksia ja sovellettavaa koodia. Vahvista tarkka materiaalispesifikaatio ja laatu vastaavalta insinööriltä sen sijaan, että luottaisit yleiseen kuvaukseen, kuten hiiliteräs tai ruostumaton teräs.
5. Pitääkö liittimen seinämän paksuuden vastata putkea?
Liittimen on täytettävä soveltuvat suunnittelu- ja mittavaatimukset ja oltava yhteensopiva liitetyn putken kanssa. Ostajien tulee määrittää vaadittu aikataulu tai seinämän paksuus ja tarkistaa päätymitat ja hitsin valmistelu. Kaikki sallitut poikkeamat on korjattava hyväksyttyjen suunnittelu- ja hitsausvaatimusten mukaisesti.
6. Mitä asiakirjoja minun tulee pyytää toimittajalta?
Projektista riippuen asiakirjat voivat sisältää materiaalitestitodistukset, mittatarkastuspöytäkirjat, tuotteen tunniste- ja jäljitettävyystiedot, sovellettavat vaatimustenmukaisuusasiakirjat ja määritellyt ainetta rikkomattomat tarkastus- tai testiraportit. Sovi tarvittavista asiakirjoista ennen tuotantoa tai lähetystä.
7. Voidaanko päittäishitsiliitännät räätälöidä?
Jotkut valmistajat voivat toimittaa varusteita, joilla on sovitut epästandardit mitat, materiaalit tai projektikohtaiset vaatimukset valmistuskyvyn ja sovellettavien koodien mukaan. Toimita piirustukset, materiaalivaatimukset, toleranssit, määrät ja tarkastuskriteerit, jotta toimittaja voi arvioida toteutettavuutta. Räätälöityjen tuotteiden ei pidä olettaa olevan kaikilta osin standardin mukaisia, ellei vaatimuksia ole varmennettu.
8. Kuinka voin vähentää päittäishitsiliitosten hankinnan kokonaiskustannuksia?
Vähennä vältettävissä olevia kustannuksia julkaisemalla täydelliset spesifikaatiot, yhdistämällä yhteensopivia tilauksia, suunnittelemalla toimitusaikatauluja, tarkistamalla toimittajan dokumentaatiot ja estämällä mitta- tai materiaalierot. Arvioi laatu, toimitusvarmuus ja mahdolliset korjaukset tarjotun yksikköhinnan ohella.
Löydä projektiisi sopivat päittäishitsiliittimet
Sopivien päittäishitsiliitosten valinta edellyttää materiaalien laatujen, mittojen, sovellettavien standardien, hitsausvaatimusten ja käyttöolosuhteiden huolellista huomiota. Työskentely toimittajan kanssa, joka ymmärtää nämä vaatimukset, voi tehostaa hankintaa, parantaa spesifikaatioiden selkeyttä ja tukea projektin luotettavampaa toteutusta.
Wenzhou Lianhe Valve Fitting Co., Ltdon potentiaalinen hankintakumppani ostajille, jotka arvioivat teollisuusventtiilien liitososia ja putkiliitoskomponentteja. Kun keskustelet vaatimuksistasi, ilmoita aiottu sovellus, sovitustyyppi, koko, materiaaliluokka, sovellettava standardi, määrä ja kaikki projektikohtaiset asiakirjat, jotka tarvitaan selkeän perustan tarjoamiselle.
Etsitkö päittäishitsiliittimiä tulevaan teollisuusprojektiin?Ota yhteyttäkeskustellaksesi tuotevaatimuksistasi, teknisistä tiedoistasi ja hankintatarpeistasi Wenzhou Lianhe Valve Fitting Co., Ltd:n kanssa.